


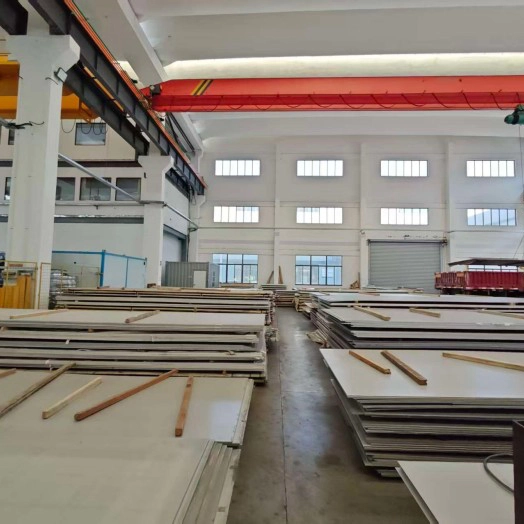
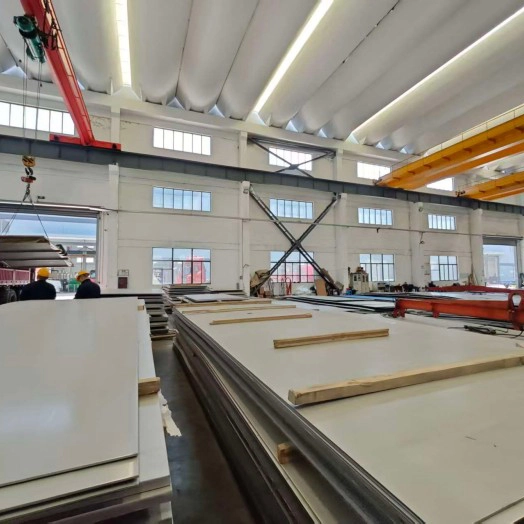
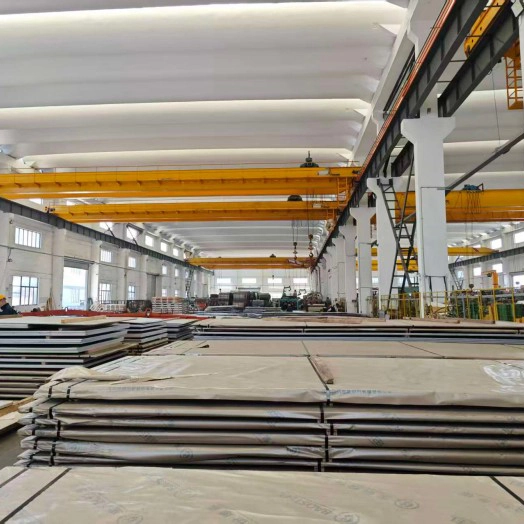
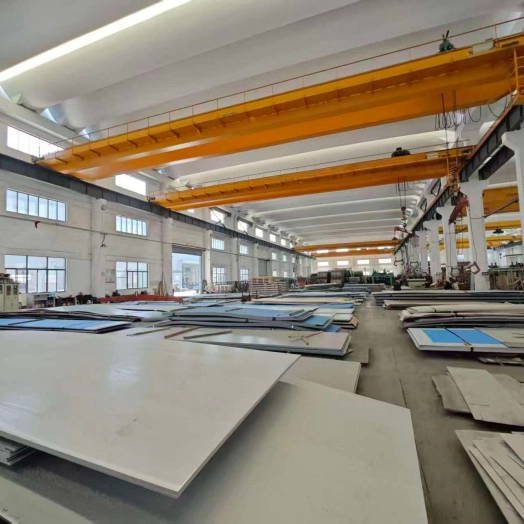
কোল্ড-ঘূর্ণিত স্টেইনলেস স্টীল শীট
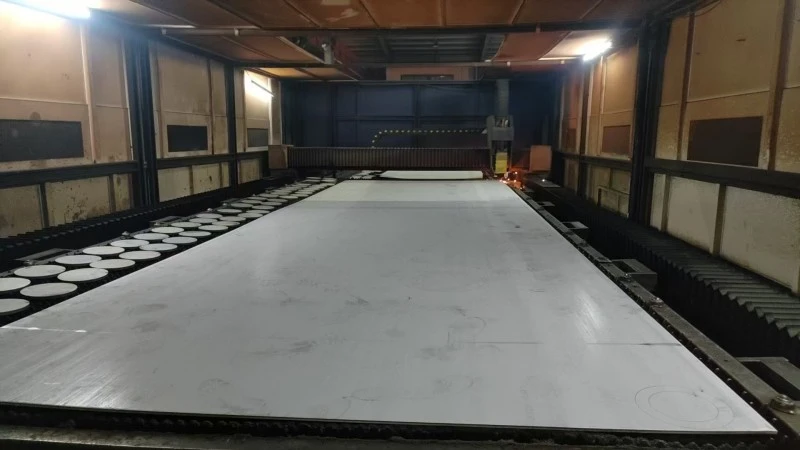
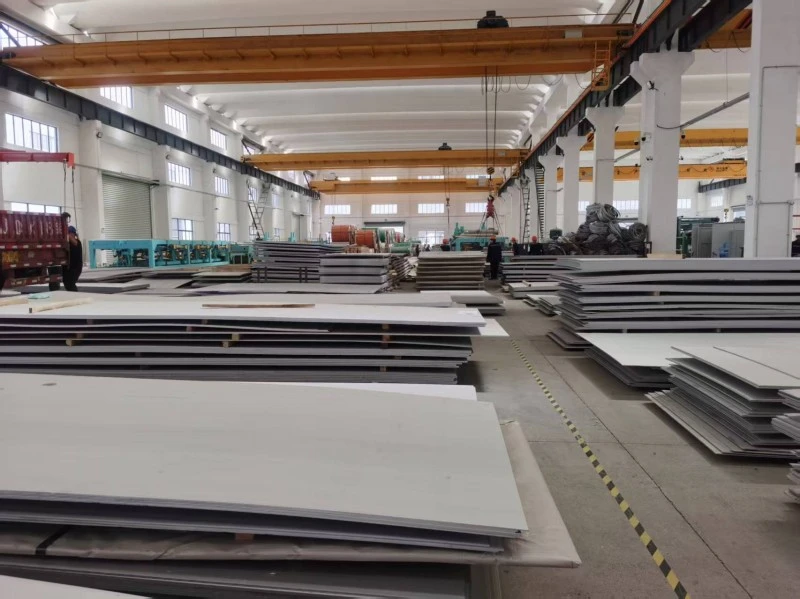
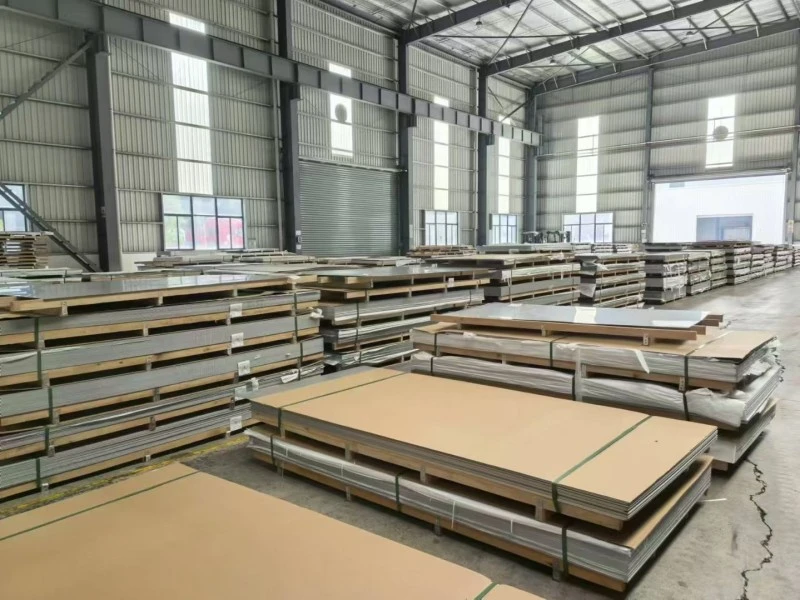
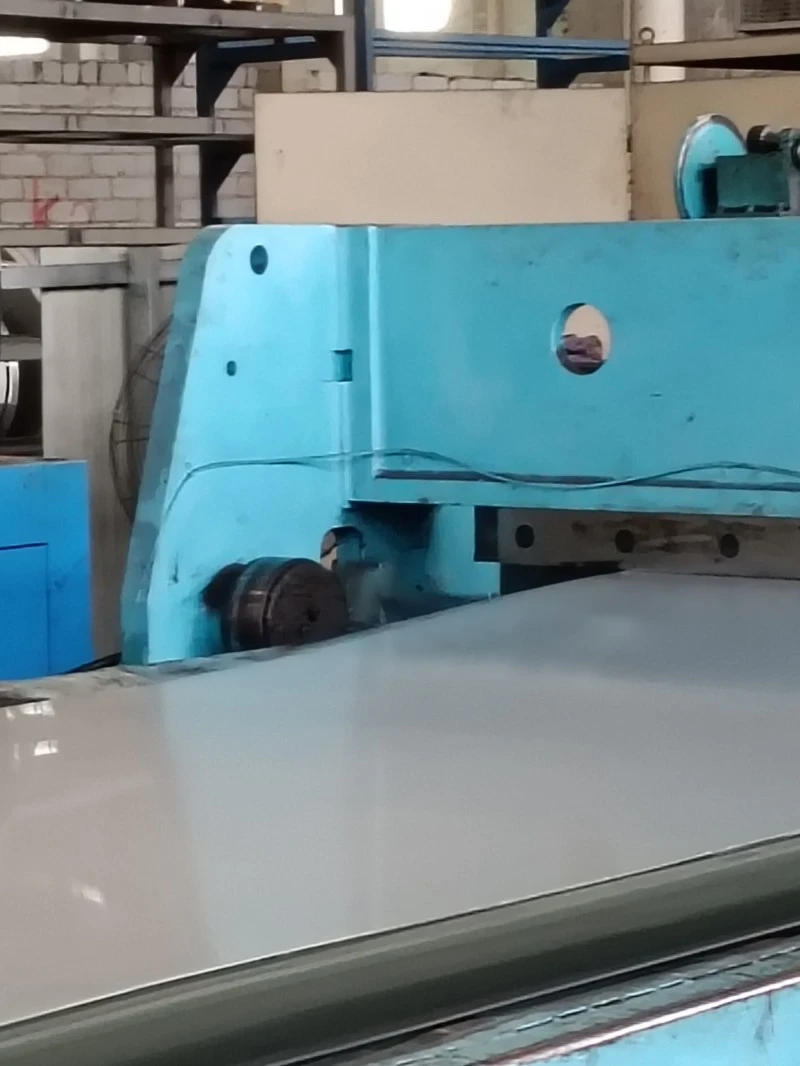
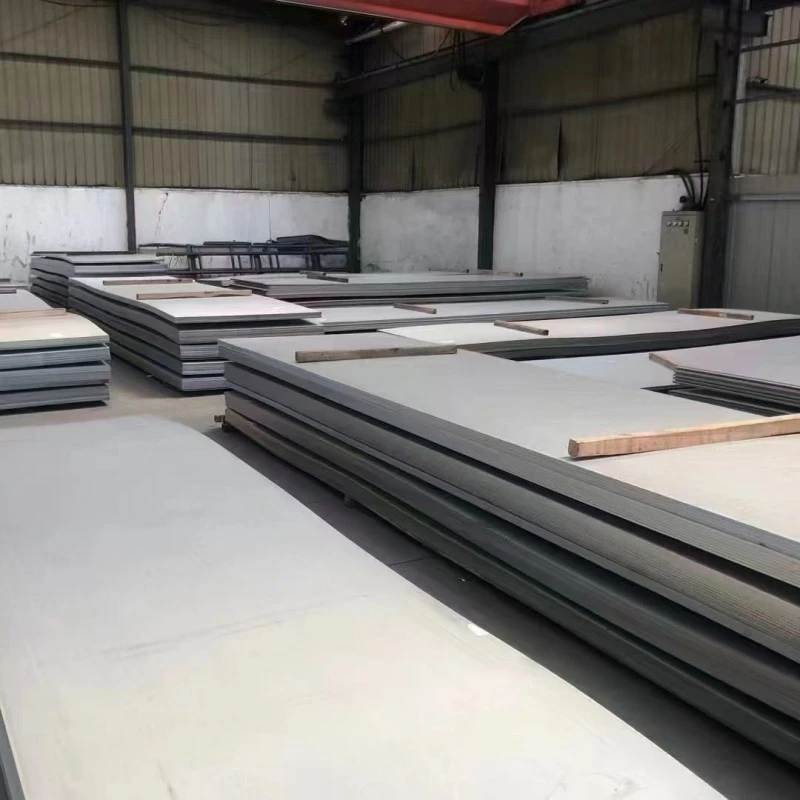
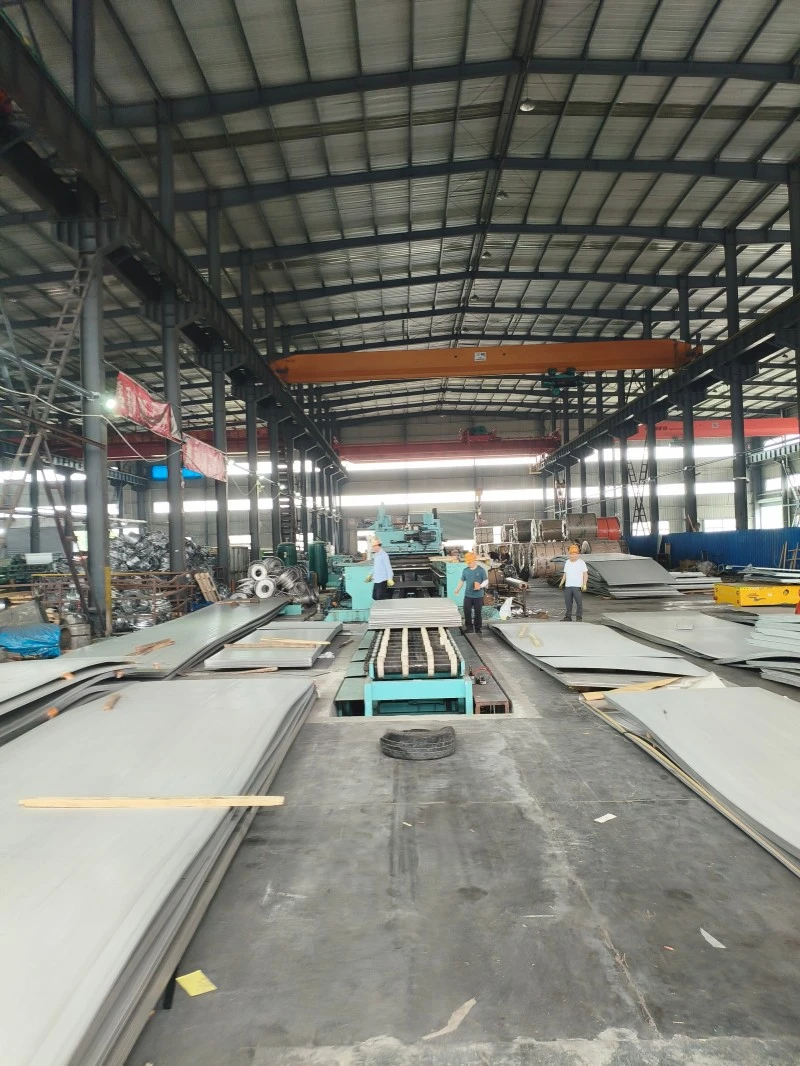
স্টেইনলেস স্টিল শীট প্রস্তুতকারীরা মূলধারার উপকরণ এবং কাস্টমাইজড চাহিদাগুলিকে কভার করে হট-রোল্ড এবং কোল্ড-রোল্ড স্টেইনলেস স্টিল শীটগুলির একটি সম্পূর্ণ পরিসর সরবরাহ করে। হট-রোল্ড শীটগুলির মধ্যে রয়েছে 201, 304 এবং 316L এর মতো গ্রেড, যার পুরুত্ব পাতলা কয়েলের জন্য 1.5-14 মিমি এবং মাঝারি এবং পুরু প্লেটের জন্য 75 মিমি থেকে বেশি। মূলধারার প্রস্থ হল 1500mm, 1800mm, এবং 2000mm, স্ট্যান্ডার্ড NO.1 আচারযুক্ত এবং কালো ফিনিস সহ। চীনের শীর্ষস্থানীয় কারখানাগুলি কাস্টম-দৈর্ঘ্য সমতলকরণ, অনিয়মিত কাটিং এবং বেভেলিং সমর্থন করে। কোল্ড-ঘূর্ণিত শীটগুলির বেধ 0.3-6 মিমি, যার পুরুত্ব 8 মিমি পর্যন্ত। মূলধারার প্রস্থ হল 1000mm, 1219mm, এবং 1500mm, যার মান মাপ 1219×2438mm। বেসিক পৃষ্ঠতলগুলি হল 2B এবং BA, ব্রাশ করা, আয়না এবং এমবসড আলংকারিক পৃষ্ঠগুলির বিকল্পগুলি সহ। কাস্টম-দৈর্ঘ্য slitting এবং নির্ভুল কাটিয়া সমর্থিত হয়.
কোল্ড-রোল্ড স্টেইনলেস স্টিল শীট এবং হট-রোল্ড স্টেইনলেস স্টিল শীট হল স্টেইনলেস স্টিল শীটের দুটি মূল বিভাগ। এগুলি দুটি সমান্তরাল উপাদান নয়, বরং আপস্ট্রিম এবং ডাউনস্ট্রিম প্রক্রিয়াগুলিকে প্রতিনিধিত্ব করে—সমস্ত কোল্ড-রোল্ড শীটগুলি হট-রোল্ড কয়েল/শীট থেকে কাঁচামাল হিসাবে তৈরি করা হয়, একাধিক নির্ভুলতা ঘূর্ণায়মান এবং সমাপ্তি প্রক্রিয়ার মাধ্যমে ঘরের তাপমাত্রায় প্রক্রিয়া করা হয়। দুটির মধ্যে মূল পার্থক্যটি ঘূর্ণায়মান তাপমাত্রা এবং প্রক্রিয়াকরণের গভীরতার পার্থক্য থেকে উদ্ভূত হয়, যা শেষ পর্যন্ত পৃষ্ঠের গুণমান, মাত্রিক নির্ভুলতা, যান্ত্রিক বৈশিষ্ট্য, প্রযোজ্য পরিস্থিতি এবং সংগ্রহের খরচগুলিতে উল্লেখযোগ্য স্তরবিন্যাস ঘটায়।
হট-ঘূর্ণিত স্টেইনলেস স্টীল শীট: উচ্চ-তাপমাত্রা পুনঃক্রিস্টালাইজেশন ঘূর্ণায়মান
হট রোলিং হল একটি ঘূর্ণায়মান প্রক্রিয়া যা ধাতু পুনঃক্রিস্টালাইজেশন তাপমাত্রার উপরে সম্পন্ন হয়। এর মূল নীতি হল উচ্চ তাপমাত্রা ব্যবহার করে ইস্পাতকে চমৎকার প্লাস্টিকতা প্রদান করা, শীটের আকারে বড় ধরনের হ্রাস অর্জন করা। সম্পূর্ণ প্রক্রিয়াটি নিম্নরূপ:
ক্রমাগত স্টীল বিলেট ঢালাই (পুরুত্ব 150-200 মিমি) → একটি ওয়াকিং বিম ফার্নেসে 1100-1300℃ পর্যন্ত গরম করা (প্লাস্টিকতা নিশ্চিত করার জন্য অস্টেনিটাইজিং তাপমাত্রার উপরে) → উচ্চ-চাপ ওয়াটার ডিসকেলিং (সারফেস অক্সাইড স্কেল অপসারণ) → পুনরাবৃত্ত রোলিং, পুরু রলিং ডুমেন্টের উপর। একটি 30-50 মিমি মধ্যবর্তী বিলেট পর্যন্ত) → একটি 7-8 স্ট্যান্ড ফিনিশিং মিলের উপর ক্রমাগত ফিনিশিং ঘূর্ণায়মান (ধীরে ধীরে লক্ষ্যের বেধে পাতলা করা, একই সাথে শীটের আকৃতি এবং প্রস্থ সহনশীলতা নিয়ন্ত্রণ করা) → লেমিনার প্রবাহ কুলিং তাপমাত্রায় কুলিং → কয়েলিং মেশিন হার্ট উইন্ডিং → কয়েলিং মেশিন, হার্ট ফ্লো, প্লাস্টিক দ্রবণ অভ্যন্তরীণ চাপ দূর করা, এবং জারা প্রতিরোধ নিশ্চিত করা) → সালফিউরিক অ্যাসিড + অক্সাইড স্কেল অপসারণের জন্য মিশ্র অ্যাসিড পিকলিং লাইন → দৈর্ঘ্যে স্লিটিং/ক্রস-স্লিটিং → পরিদর্শন এবং প্যাকেজিং।
অতিরিক্ত তথ্য: মাঝারি এবং ভারী-শুল্ক স্পেসিফিকেশন (>10 মিমি) বেশিরভাগই একক হট-রোল্ড শীট হিসাবে বিক্রি হয়, কুণ্ডলী করা হয় না, তবে সরাসরি দৈর্ঘ্যে কাটা হয় এবং ভারী-শুল্ক কাঠামোগত অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়; পাতলা হট-রোল্ড স্পেসিফিকেশন (1.5-3 মিমি) কয়েলে সরবরাহ করা হয় এবং বেশিরভাগই ঢালাই পাইপ এবং কাঠামোগত উপাদান সাবস্ট্রেটের জন্য ব্যবহৃত হয়।
কোল্ড-ঘূর্ণিত স্টেইনলেস স্টীল শীট: ঘরের তাপমাত্রা কাজ-কঠিন ঘূর্ণায়মান
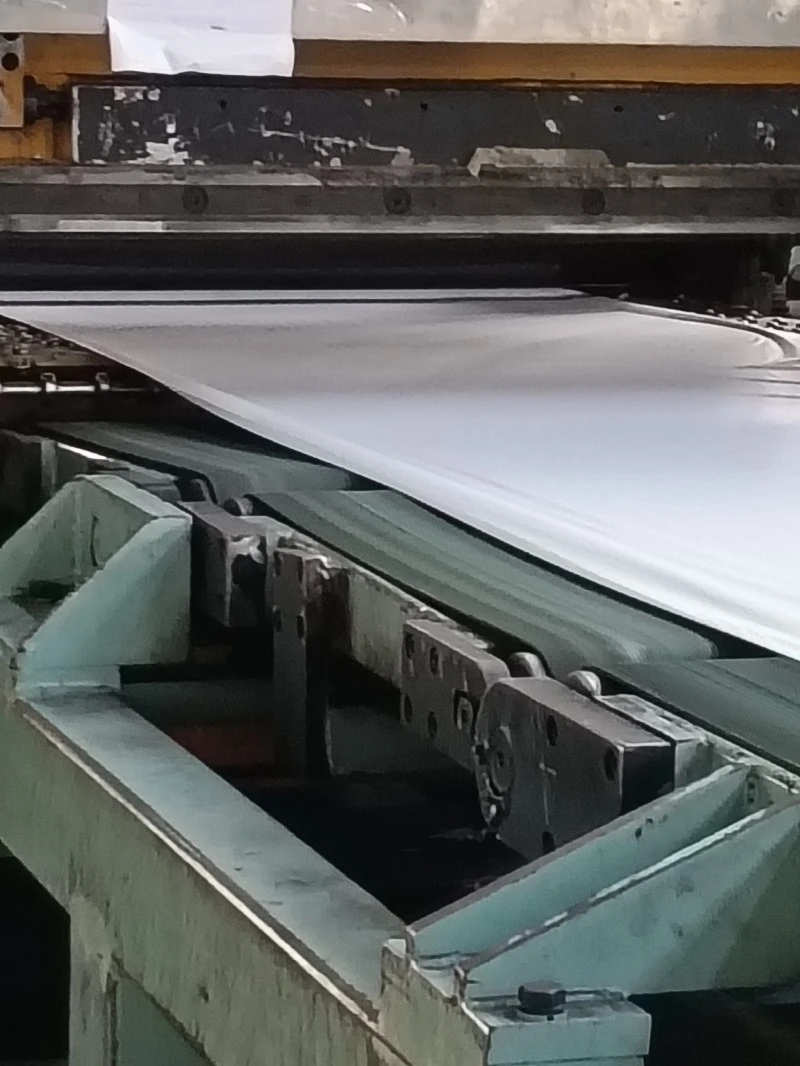
কোল্ড রোলিং কাঁচামাল হিসাবে গরম-ঘূর্ণিত কয়েল ব্যবহার করে এবং সম্পূর্ণরূপে ঘরের তাপমাত্রায় বাহিত হয়। যান্ত্রিক চাপ শীট পাতলা এবং উন্নত নির্ভুলতা অর্জন করতে ব্যবহৃত হয়। সম্পূর্ণ প্রক্রিয়াটি নিম্নরূপ:
হট-রোল্ড কাঁচা কয়েল → পিলিং এবং ডিগ্রেসিং (কোল্ড রোলিং ত্রুটিগুলি এড়াতে অক্সাইড স্কেল এবং পৃষ্ঠের তেল পুঙ্খানুপুঙ্খভাবে অপসারণ করে) → একটি 4-6 স্ট্যান্ড কোল্ড রোলিং মিলের উপর অবিচ্ছিন্নভাবে ঘূর্ণায়মান (কক্ষের তাপমাত্রায় শীটটিকে সঠিকভাবে পাতলা করে, কাজকে শক্ত করে তোলে; প্রতিটি পুরুত্বের আন্তঃসংক্রান্ত নিয়ন্ত্রণ নিশ্চিত করে) অ্যানিলিং (অত্যন্ত পাতলা শীটগুলির জন্য, ক্রমাগত ঘূর্ণায়মান করার অনুমতি দেওয়ার জন্য কঠোর পরিশ্রম দূর করে) → সমাপ্ত পণ্য অ্যানিলিং (দুই প্রকার: সাধারণ দ্রবণ অ্যানিলিং এবং পিকলিং দ্বারা 2B পৃষ্ঠ প্রাপ্ত করার জন্য; উজ্জ্বল অ্যানিলিং একটি হাইড্রোজেন প্রতিরক্ষামূলক বায়ুমণ্ডলে সঞ্চালিত হয়, যার ফলে একটি উজ্জ্বল, অক্সিডাইজড সারফেস → লেভেলডুম সারফেস, অক্সিডাইজড ন্যাশনাল এননিলিং)। শীটের আকৃতি উন্নত করতে এবং পৃষ্ঠের রুক্ষতা এবং কঠোরতা নিয়ন্ত্রণ করতে ঘূর্ণায়মান) → স্লিটিং/ দৈর্ঘ্যে ক্রস-কাটিং → পরিদর্শন এবং প্যাকেজিং।
পরিপূরক: কোল্ড-ঘূর্ণিত ইস্পাত শীট সমস্ত আলংকারিক পৃষ্ঠ চিকিত্সার জন্য মৌলিক স্তর, এবং আরও কয়েক ডজন সারফেস ইফেক্ট যেমন ব্রাশড, মিরর ফিনিস, পিভিডি লেপ, এমবসিং এবং এচিং-এ প্রক্রিয়া করা যেতে পারে।
মূল পার্থক্য তুলনা টেবিল
| তুলনা মাত্রা | হট-ঘূর্ণিত স্টেইনলেস স্টীল শীট | কোল্ড-ঘূর্ণিত স্টেইনলেস স্টীল শীট |
| মূল উত্পাদন প্রক্রিয়া | ইস্পাত বিলেটগুলিকে 1100-1300℃ এর পুনঃস্থাপন তাপমাত্রার উপরে উত্তপ্ত করা হয়, তারপর রাফিং এবং ফিনিশিং মিল ব্যবহার করে উচ্চ তাপমাত্রায় ঘূর্ণিত করা হয়। গঠনের পরে, এটি annealing এবং pickling undergoed. | গরম-ঘূর্ণিত কয়েল/শীট থেকে তৈরি, ঘরের তাপমাত্রায় ক্রমাগত নির্ভুল-ঘূর্ণিত, তারপর অ্যানিলড, আচার এবং সমতল করা হয়। আরও পৃষ্ঠ সমাপ্তি সম্ভব। |
| স্ট্যান্ডার্ড ডেলিভারি সারফেস | মূলধারার ফিনিস হল নং 1 হট-রোল্ড পিকড সারফেস, একটি রুক্ষ, ম্যাট সিলভার-সাদা ফিনিস এবং দৃশ্যমান পিকলিং চিহ্ন সহ; একটি unpickled কালো পৃষ্ঠ এছাড়াও উপলব্ধ. | মূলধারার ফিনিস হল 2B কোল্ড-রোল্ড, একটি মসৃণ, ম্যাট সিলভার-সাদা পৃষ্ঠের সাথে সামান্য প্রতিফলন রয়েছে। বিএ, মিরর, ব্রাশড, প্লেটেড এবং এমবসড সহ কয়েক ডজন ফিনিশ পাওয়া যায়। |
| সাধারণ আকার পরিসীমা | পুরুত্ব: 3.0mm~100mm (প্রধানত মাঝারি-পুরু প্লেট, পাতলা হট-রোল্ড কয়েল 1.5mm হিসাবে পাতলা হতে পারে) | পুরুত্ব: 0.3 মিমি ~ 6.0 মিমি (প্রাথমিকভাবে পাতলা চাদর, অতিরিক্ত পুরু কোল্ড-রোল্ড 8 মিমি পর্যন্ত) |
| প্রস্থ: প্রধানত 1250 মিমি, 1500 মিমি, 1800 মিমি, 2000 মিমি | প্রস্থ: প্রাথমিকভাবে 1000 মিমি, 1219 মিমি এবং 1500 মিমি | |
| মাত্রিক সহনশীলতা সঠিকতা | বেধ সহনশীলতা তুলনামূলকভাবে বড়, সাধারণত ±0.1~±0.3mm, এবং প্লেট পৃষ্ঠের সমতলতা গড়। | সুনির্দিষ্ট বেধ সহনশীলতা, সাধারণত ±0.02 ~ 0.05 মিমি। উচ্চ পৃষ্ঠ সমতলতা, উচ্চ নির্ভুলতা প্রক্রিয়াকরণ প্রয়োজনীয়তা পূরণ. |
| যান্ত্রিক বৈশিষ্ট্য | চমৎকার প্লাস্টিকতা এবং বলিষ্ঠতা, ভাল জোড়যোগ্যতা, সামান্য কম শক্তি, গরম কাজ এবং কাঠামোগত গঠনের জন্য উপযুক্ত। | উচ্চতর শক্তি এবং কঠোরতা, ভাল মাত্রিক স্থায়িত্ব, এবং চমৎকার পৃষ্ঠ গুণমান, ঠান্ডা নমন, মুদ্রাঙ্কন, এবং পৃষ্ঠ প্রসাধন জন্য উপযুক্ত। |
| মূল প্রযোজ্য পরিস্থিতি | ইন্ডাস্ট্রিয়াল স্ট্রাকচারাল লোড-বেয়ারিং, স্টোরেজ ট্যাঙ্ক এবং চাপের জাহাজ, ভারী যন্ত্রপাতি, ইস্পাত কাঠামো, হট-রোলড অ্যান্টি-স্লিপ প্যাটার্নযুক্ত প্লেট, পাইপ ফ্ল্যাঞ্জ, গরম-কাজ করা অংশ। | অ্যাপ্লিকেশন: স্থাপত্য আলংকারিক প্যানেল, রান্নাঘর এবং যন্ত্রপাতি, স্পষ্টতা হার্ডওয়্যার, আয়না/ব্রাশ/প্লেটেড সাবস্ট্রেট, আলংকারিক এমবসড শীট, ইলেকট্রনিক উপাদান। |
| প্রকিউরমেন্ট কস্ট পজিশনিং | কম রোলিং প্রক্রিয়া, কম খরচ, টন দ্বারা মূল্য, বাল্ক শিল্প উপকরণ জন্য উপযুক্ত। | মাল্টি-পাস কোল্ড রোলিং + ফিনিশিং প্রক্রিয়াগুলি ব্যয়বহুল, একই উপাদান এবং বেধের জন্য হট-রোল্ডের চেয়ে 10% থেকে 30% বেশি খরচ হয়; দামের পার্থক্য পাতলা বেধের সাথে বৃদ্ধি পায়। |
মূল নির্বাচন সম্পূরক নোট
1. সারফেস ট্রিটমেন্ট সাবস্ট্রেট বাউন্ডারি: সমস্ত উচ্চ আলংকারিক সারফেস (8K মিরর ফিনিশ, ব্রাশ করা, স্যান্ডব্লাস্টেড, PVD লেপ, এচিং, ডেকোরেটিভ এমবসিং) কোল্ড-রোল্ড 2B শীট সাবস্ট্রেট হিসাবে ব্যবহার করে; হট-ঘূর্ণিত শীট একটি রুক্ষ পৃষ্ঠ এবং অনেক ত্রুটি আছে, এটি উচ্চ মানের আলংকারিক প্রভাব সরাসরি প্রক্রিয়া করা অসম্ভব করে তোলে, এবং শুধুমাত্র শিল্প কাঠামোগত অ্যাপ্লিকেশনের জন্য উপযুক্ত।
2. পুরুত্ব একমাত্র স্বতন্ত্র মান নয়: শিল্পে 1.5-3.0 মিমি পাতলা হট-রোল্ড কয়েল এবং 3.0-6.0 মিমি পুরু কোল্ড-রোল্ড শীট রয়েছে। মূল পার্থক্যটি কেবল বেধ নয়, পৃষ্ঠের অবস্থা এবং ঘূর্ণায়মান প্রক্রিয়ার মধ্যে রয়েছে।
3. উপাদানের সামঞ্জস্যের পার্থক্য: মূলধারার গ্রেড যেমন 201, 304, এবং 316L সকলেরই হট-রোল্ড এবং কোল্ড-রোল্ড সংস্করণ রয়েছে; হট-রোল্ড স্ট্রাকচারাল পারফরম্যান্সের উপর জোর দেয়, যখন কোল্ড-রোল্ড পৃষ্ঠের ফিনিস এবং নির্ভুলতার উপর জোর দেয়। সাধারণ ভুল ধারণা এবং উত্তর
ভুল ধারণা 1: হট-রোল্ড স্টিলের শীট মিরর ফিনিশিংয়ে পালিশ করা যেতে পারে।
নং। হট-রোল্ড শীটগুলিতে পৃষ্ঠের অনেক ত্রুটি থাকে যেমন গর্ত, পিনহোল এবং রোল চিহ্ন। ফোর্সড পলিশিং শুধুমাত্র অত্যন্ত ব্যয়বহুল নয়, তবে চূড়ান্ত সমতলতা এবং প্রতিফলন ঠান্ডা-ঘূর্ণিত চাদরের তুলনায় অনেক নিকৃষ্ট, যার ফলে শোভাকর প্রভাব খারাপ হয়। এই অভ্যাস শিল্পে সাধারণ নয়।
ভুল ধারণা 2: কোল্ড-রোল্ড স্টিলের শীট বাঁকানো বা স্ট্যাম্প করা খুব কঠিন।
প্রচলিত কোল্ড-ঘূর্ণিত ইস্পাত শীট, অ্যানিলিং করার পরে, চমৎকার ঠান্ডা-কার্যকর বৈশিষ্ট্যের অধিকারী এবং সাধারণ নমন এবং অগভীর স্ট্যাম্পিংয়ের জন্য পুরোপুরি উপযুক্ত। শুধুমাত্র হার্ড-স্টেট কোল্ড-ঘূর্ণিত উপকরণগুলির কঠোরতা বেশি এবং বেশিরভাগ কাঠামোগত অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে বিকৃতির প্রয়োজন হয় না।
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
যোগাযোগের তথ্য
-
ঠিকানা
হ্যানিউ জিংগু, হাই-টেক জোন, জিনান সিটি, শানডং প্রদেশ, চীন
-
টেলিফোন
-
ইমেইল
কার্বন ইস্পাত, স্টেইনলেস স্টিল, গ্যালভানাইজড স্টিল বা মূল্য তালিকা সম্পর্কে অনুসন্ধানের জন্য, অনুগ্রহ করে আপনার ইমেলটি আমাদের কাছে ছেড়ে দিন এবং আমরা 24 ঘন্টার মধ্যে যোগাযোগ করব।


সংবাদ সুপারিশ


